お気軽にお問い合わせください。
営業時間:
9:00~18:00
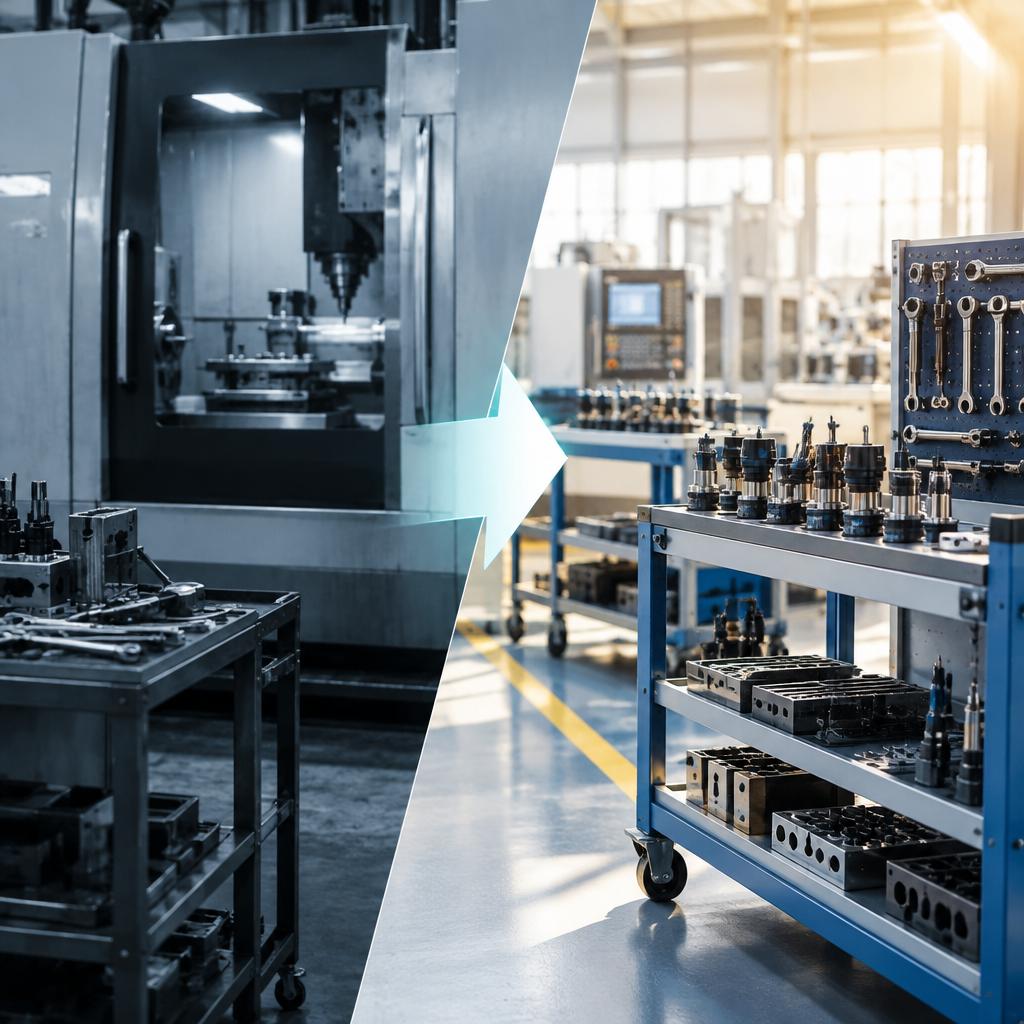
機械を止めて行う作業を、止めずにできる準備へ。シングル段取り化で、必要なものを必要なときにつくる現場を目指します。
段取り替えの停止時間を、競争力に変える
- 内段取りは設備を止めて行う作業、外段取りは設備を動かしたまま進められる準備作業です。まずは段取りの一連の動作を観察し、作業を切り分けます。
- 工具・治具・材料の準備や運搬、次工程の確認など、事前に行える作業を外段取りへ移すことで、設備停止時間を削減できます。
- 段取り時間の短縮は、設備の稼働率向上だけでなく、納期の安定や小ロット生産にもつながり、過剰な仕掛品・在庫を抑える助けになります。
- 作業を標準化し、必要な道具の置き場や準備手順を整えることで、担当者によるばらつきを減らし、改善を継続しやすくします。
- 現場の実態を確認し、効果を測定しながら改善を重ねることが大切です。段取り時間の短縮を起点に、現場が自ら改善を回す生産体制を目指します。
段取り時間が長いと、設備の稼働時間が圧迫されるだけでなく、生産の遅れや納期の不安定化を招きます。遅れを補うためのまとめ生産は、仕掛品や在庫の増加にもつながり、変化する需要への対応を難しくします。内段取りと外段取りを見極め、設備停止中の作業を稼働中にできる準備へ移すことは、単なる時間短縮ではありません。小ロットでも無理なく生産し、必要なものを必要なときにつくる体制づくりの第一歩です。
内段取りと外段取り——違いを知れば改善の糸口が見える
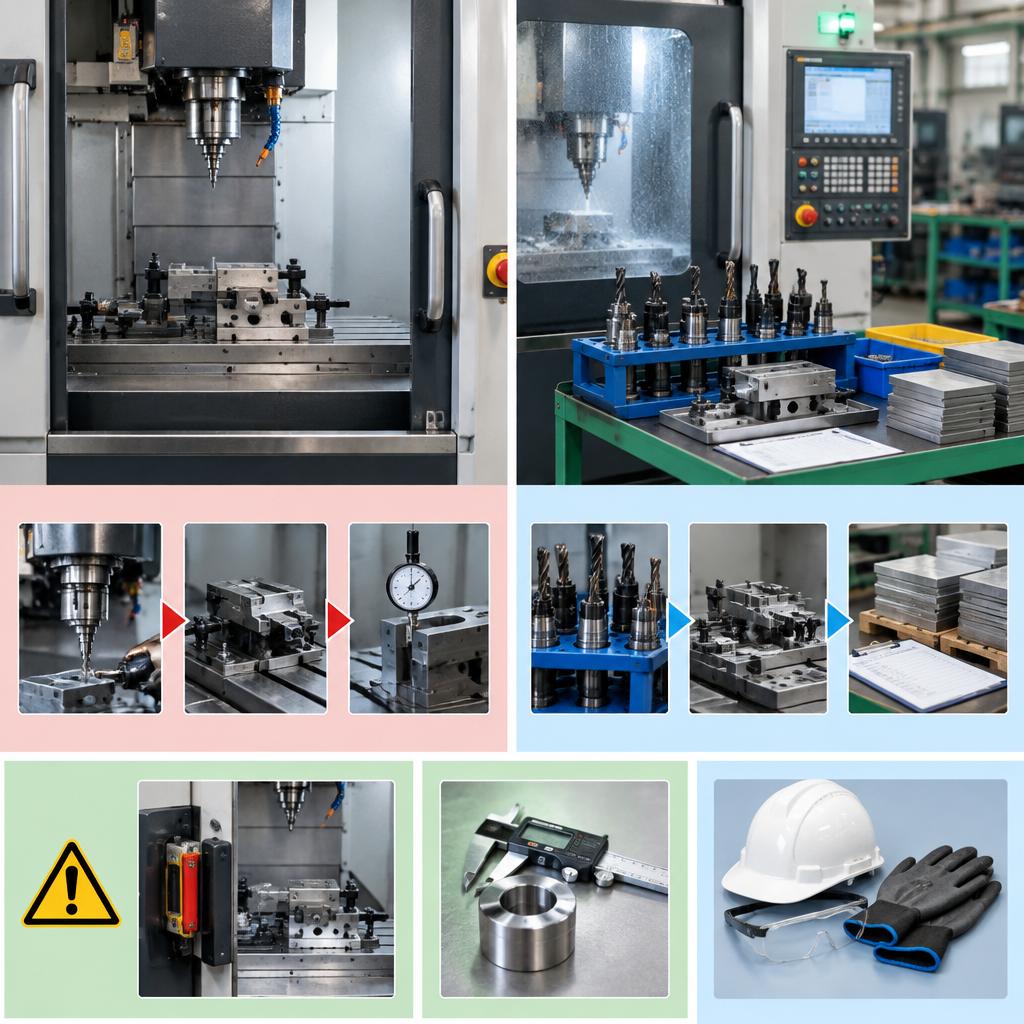
機械を止めて行う作業と、動いている間に済ませる準備を見極め、停止時間を短縮する。
-
Point 01
止めて行う作業を知る内段取りとは、機械を停止しなければ実施できない作業です。加工品を取り外し、次の材料を取り付ける、治具を交換する、位置や条件を調整するといった工程が該当します。まず段取りの流れを細かく観察し、機械が止まっている時間に何をしているのかを記録することが、移行できる作業を見つける出発点です。 -
Point 02
稼働中にできる準備を分ける外段取りは、機械が稼働している間に次工程の準備を進める作業です。必要な工具・治具をそろえて点検する、材料や図面、加工条件を確認する、交換用部品を所定の位置に準備するといった作業が例です。段取り作業を内・外に分類し、外でできる準備を標準化すれば、機械停止後の作業を取り付けや調整などに絞れます。 -
Point 03
安全と品質を守って移行する外段取り化は、機械を動かしたまま危険な作業を行うことではありません。稼働中に準備する範囲を安全に定め、動作中の機械へ手を入れない手順や置き場を整えます。また、治具や工具の識別、材料・加工条件の照合、初品確認を徹底し、準備漏れや取り違えを防止します。現場で試行し、停止時間と品質を確かめながら標準へ反映します。

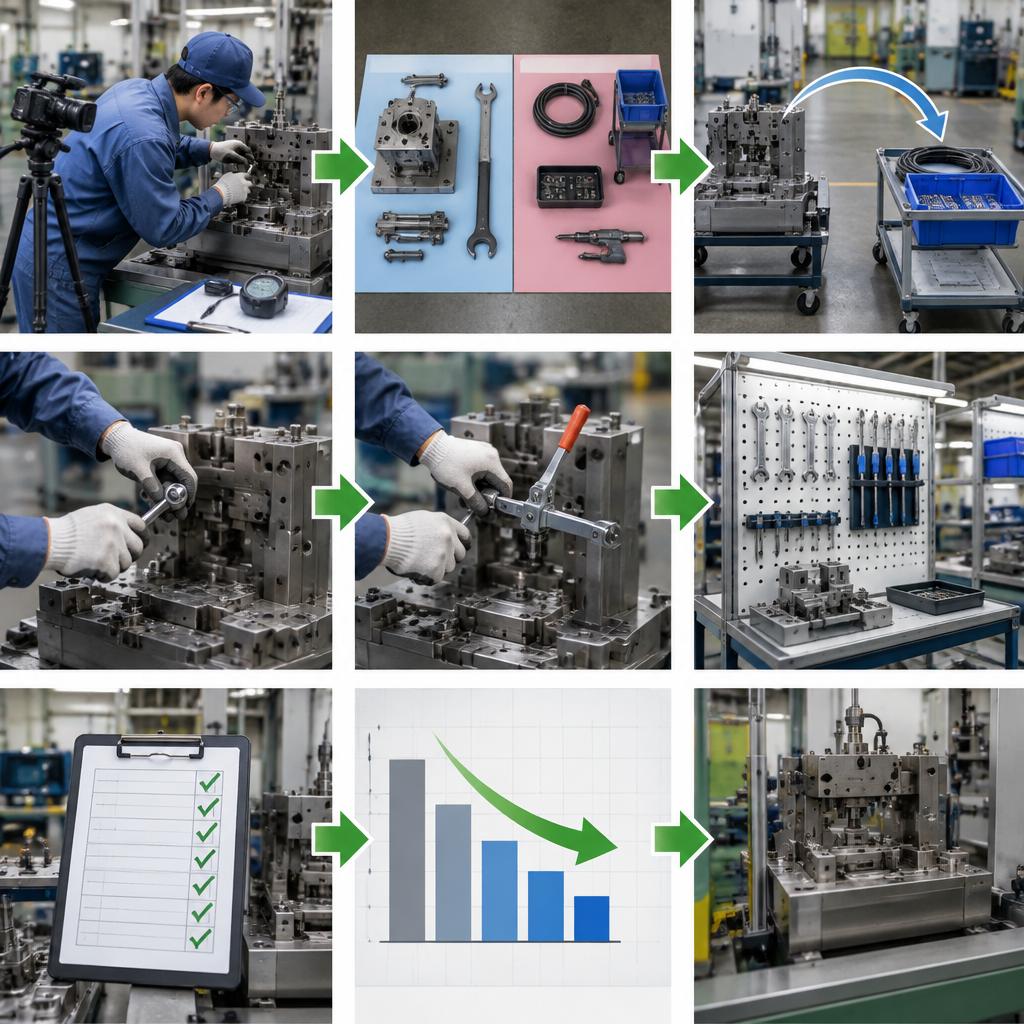
シングル段取り化の進め方:現場で実践する5ステップ
シングル段取り化は、いきなり作業時間を短くするのではなく、現在の段取りがどのように行われているかを正しく知ることから始まります。まずは段取り替えの一連の作業を観察し、機械を止めてから再び生産を始めるまでの時間を計測します。作業者の動線や道具を探す時間、材料を待つ時間、調整のやり直しなども記録し、時間だけでなく作業の順序や発生している困りごとを把握しましょう。可能であれば、作業者と一緒に確認し、数字だけでは見えにくい負担や安全上の注意点も聞き取ります。
次に、個々の作業を「機械を止めている間にしかできない内段取り」と「機械の稼働中に準備できる外段取り」に分けます。たとえば、次に使う工具や治具の準備、必要な材料・部品の確認、作業手順書の用意などは、条件が整えば外段取りへ移せる可能性があります。一方、機械への取り付けや位置決めなど、停止中に行う必要がある作業は内段取りとして残します。分類に迷う場合は、作業者の経験や設備の仕様を確認し、安全性と品質を損なわないことを前提に検討することが大切です。
内段取りから外段取りへ移せる作業が見つかったら、まずは実行しやすいものから試します。必要な工具を定位置にそろえる、次の材料を事前に確認する、治具を機械の近くに準備するなど、小さな変更でも段取り中の探し物や待ち時間を減らせます。作業を外へ移すだけでなく、工具の共通化や取り付け方法の見直し、位置決めの工夫などによって、残った内段取りそのものを簡素化する視点も有効です。ただし、準備を急ぐことで誤った部品を使ったり、通路を塞いだりしないよう、識別方法や置き場所、確認手順も合わせて整えます。
改善を一度試したら、同じ条件で段取り時間を測り、作業者の負担や品質、安全への影響も確認します。短縮できた時間だけで成否を判断せず、作業のばらつきや手戻りが増えていないか、次の生産が安定して始められるかまで見届けましょう。効果が確認できた方法は、写真やチェックリストを用いて標準化し、誰が担当しても再現できる形にします。標準は固定されたルールではなく、現場の変化に合わせて見直す改善の基準です。
すべての工程を一度に変える必要はありません。段取り頻度が高い設備、停止時間が長い作業、納期や品質への影響が大きい工程などから優先順位を決め、現場のキーマンと小さく試して結果を共有します。観察、分類、外段取り化、簡素化、標準化、効果確認のサイクルを繰り返すことで、改善が特定の人だけに依存しにくくなります。現場が自ら課題を見つけ、試し、効果を確かめて次の改善につなげる状態を育てることが、段取り時間の削減を持続的な工場の変革へ結びつけます。
改善が続かない原因は、手順より現場とのズレにある
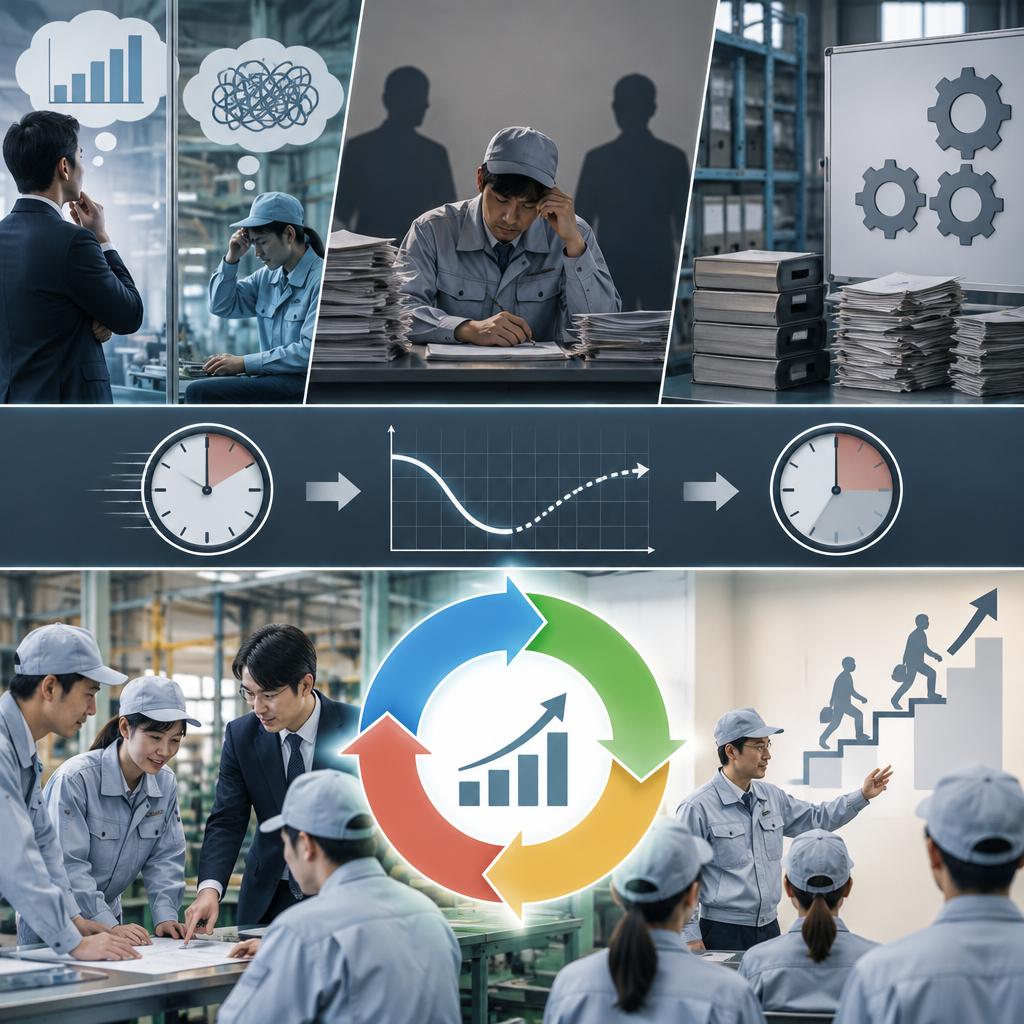
段取り時間を短縮できても、しばらくすると元のやり方に戻ってしまうことがあります。改善が続かない背景には、現場と経営側で課題の捉え方が異なる、特定の担当者だけが改善方法を知っている、決めた手順が標準として共有されていない、といった問題が潜んでいます。結果だけを急いで求めても、なぜ時間がかかっていたのか、何を変えたのかが現場に理解されていなければ、改善は定着しにくくなります。
継続的な改善の出発点は、実際に段取りを行う作業者や現場のキーマンと一緒に、作業の流れを確認することです。内段取りと外段取りの区分や、準備の順序、工具・治具の置き場所などを現場で確かめ、困りごとや工夫を共有します。経営側の目標と現場の実態をすり合わせながら、無理なく試せる改善を選ぶことで、納得感のある取り組みにつながります。
改善後は、段取り時間だけでなく、安全や品質への影響も確認し、結果を作業者と共有します。期待した効果が得られなければ原因を見直し、手順や準備方法を調整する。効果が確認できた方法は標準として明文化し、関係者が同じやり方を実践できる状態にします。このPDCAを定期的に回すことで、一度の改善を日々の仕事に根づかせ、次の課題へとつなげられます。
大切なのは、外部の支援者や一部のベテランに頼り続けるのではなく、現場のキーマンが改善の進め方を身につけることです。課題を見つけ、対策を試し、効果を確かめて標準化する力が社内に育てば、段取り替えに限らず、さまざまな業務の見直しを自分たちで進められます。現場と経営が同じ目標を持ち、改善を続ける仕組みを整えることが、シングル段取り化を一時的な成果で終わらせず、自律的に変わり続ける工場への一歩となります。
段取り改善の第一歩を、現場と一緒に踏み出しませんか
シングル段取り化に向けて、「どの作業を外段取りにできるのか分からない」「改善に取り組んでも、現場に定着しない」といったお悩みはありませんか。まずは、段取り替えにかかっている時間や、作業中に困っていることをお聞かせください。相談時に詳しい資料がなくても、現状の課題を整理するところから始められます。
US industry revolutionでは、経営者や現場のキーマン、作業者の方々と一緒に現場へ入り、段取り替えの流れを確認します。機械を止めて行っている作業と、稼働中に準備できる作業を実態に即して見極め、安全性や品質を損なわない方法で、実行可能な改善策を検討します。提案だけで終わらせず、改善の実施、作業標準の整備、効果の確認まで伴走し、現場で無理なく続けられる形を目指します。
段取り時間の短縮は、稼働率や納期の改善にとどまらず、必要なものを必要なときにつくる生産体制づくりにもつながります。改善を外部任せにせず、自社で課題を見つけ、PDCAを回せる組織をつくることも大切にしています。段取り替えや生産性に関するお困りごとを、まずはお気軽にご相談ください。支援内容や期間、ご費用についても、現状を伺ったうえでご案内します。
Contact お問い合わせ
このサイトはreCAPTCHAとGoogleによって保護されており、Googleの
プライバシーポリシー と
利用規約が適用されます。
Related
関連記事
-
 2026.10.26段取り時間を、競争力に変える。現場と一緒に進めるシングル段取り化
-
 2026.10.26段取り時間を、競争力に変える。現場とともに進めるシングル段取り化
-
 2026.09.21段取りを革新し、生産性を最大化するための新しいアプローチを解き明かす
-
 2026.09.21段取り替えの常識を覆す!
-
 2026.09.04利益率の向上は、段取り替えから始まる!
-
 2026.09.04段取り替え短縮!利益改善の新戦略
-
 2026.10.04中小企業の未来を変える!
-
 2026.09.23ヒューマンエラーはもう怖くない!ポカヨケで品質改善を実現しよう
-
 2026.09.18量産型3Dプリンターが組立工程を革新する
-
 2026.05.25未来のビジネスを加速するデジタルトランスフォーメーション
-
 2026.05.13製造業革新のカギは、明確な戦略とリーダーシップ
-
 2026.05.14業務の効率化を図る新たな挑戦と改革のステップ
-
 2026.10.19補助金を、導入で終わらせない。現場から始めるスマートファクトリー化。
-
 2026.10.17ボトルネックを見つけ、流れを変える。TOC理論の5ステップで、現場から成果を動かす。
-
 2026.10.17停滞を生むボトルネックを見極め、TOC理論の5ステップで現場から変える。改善が続く組織へ。
-
 2026.10.20製造現場のDXは、ガイドラインを読むだけでは進まない。現場と経営をつなぎ、今日から動ける第一歩を。
-
 2026.10.27熟練工の「勘とコツ」を、会社の力に。暗黙知を形式別に捉え、現場で使える知識へ変える。
-
 2026.10.22机上の空論を、現場で動く成果へ。現場・現物・現実から始める三現主義の改善
