お気軽にお問い合わせください。
営業時間:
9:00~18:00
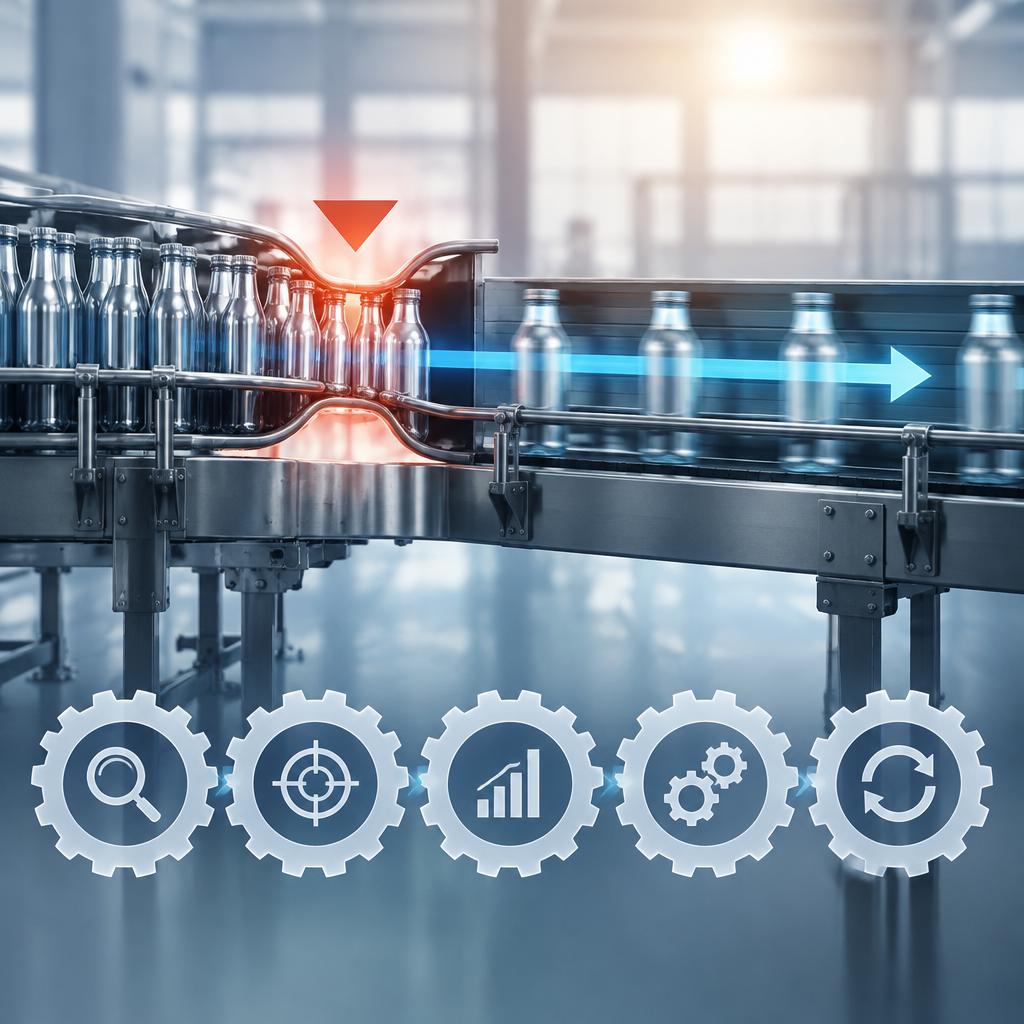
改善するのは、現場全体の流れを止めている「制約」から。
頑張っているのに成果が伸びない。その原因は「ボトルネック」かもしれません
- 制約を見つける:納期遅れや滞留の原因を現場で確認し、全体の生産性を左右する工程・業務を特定します。
- 制約を最大限に活用する:設備や人員の稼働状況を見直し、制約工程の停止や手戻り、段取りの無駄を減らします。
- 制約以外を従属させる:他工程の作り過ぎや先行作業を抑え、制約工程の処理能力に合わせて仕事の流れを整えます。
- 制約の能力を高める:必要に応じて作業方法や人員配置、設備、手順を見直し、流れを妨げる要因を取り除きます。
- 新たな制約を探して繰り返す:改善後の状況を確認し、次のボトルネックに取り組みながら、PDCAが回る仕組みを現場に定着させます。
納期遅れや仕掛品・在庫の滞留、特定工程への負荷集中が続いていませんか。個々の工程の効率を上げても、全体の流れを止めているボトルネックが残ったままでは、成果は限定的です。TOC(制約理論)の5ステップで制約を見つけ、現場の状況に即して改善を進めることで、部分最適に陥らず、組織全体の成果につながる流れをつくります。
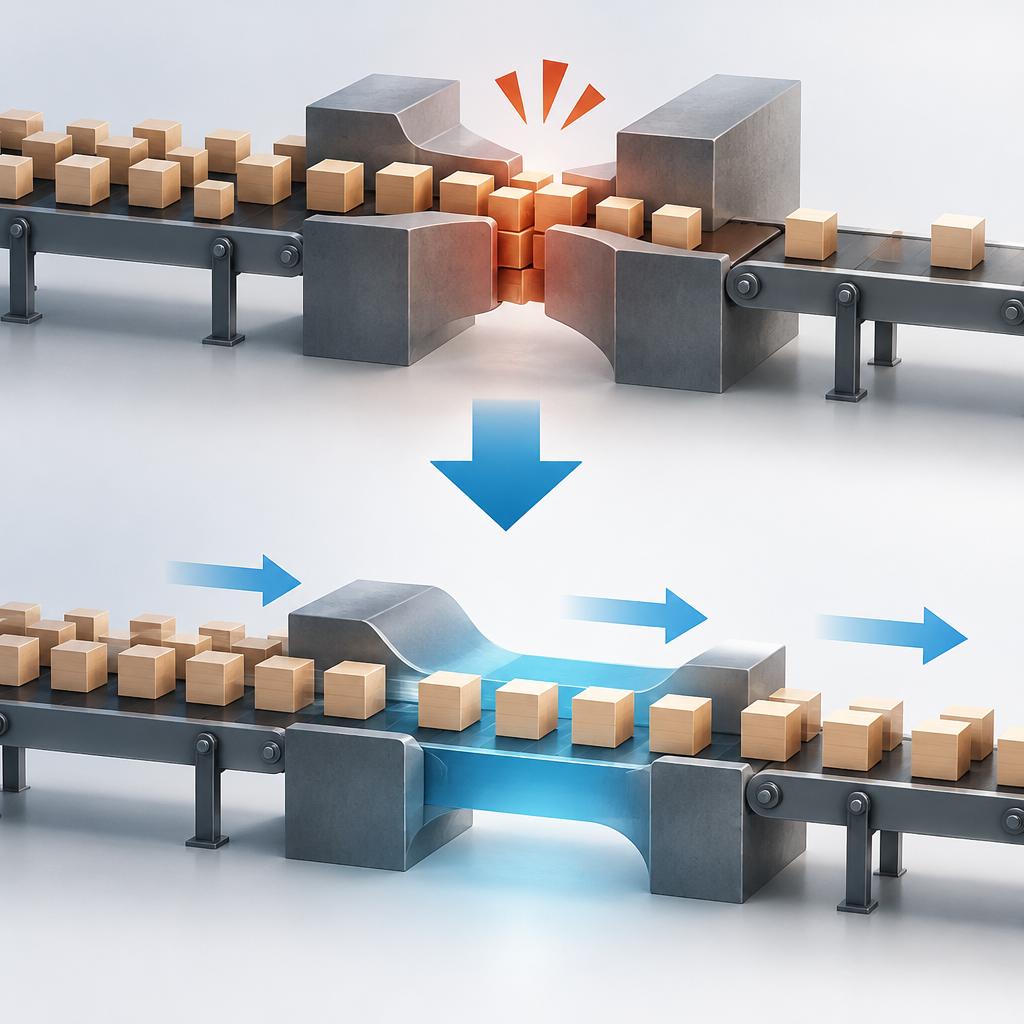
TOC理論とは?会社全体の流れを変える「制約」への集中
すべてを一度に変えるのではなく、成果を制約している場所から改善する。
-
Point 01
成果を決める制約に着目TOC(制約理論)は、組織や工程全体の成果が、どこか一つの制約によって左右されるという考え方です。たとえば、能力の限られた工程や判断の遅れが、ほかの工程の努力を成果につなげにくくしていることがあります。まず全体の流れを見て、成果を止めている要因を捉えます。 -
Point 02
部分最適から全体最適へ個々の工程の稼働率を高めても、制約となる工程に仕事が集中すれば、仕掛品や待ち時間が増え、納期や生産性の改善には結びつかない場合があります。大切なのは、各部署を別々に効率化することではなく、受注から納品までの流れを見渡し、全体の成果を高める視点で改善することです。 -
Point 03
制約を改善し、流れを変える制約が明らかになったら、その工程の能力を最大限に活かし、周囲の仕事の進め方を合わせます。そのうえで必要な投資や工程変更を検討し、制約が移ったら次の課題に取り組みます。現場の実態を確かめながら改善を繰り返すことで、無理な頑張りに頼らず、組織全体の流れと成果を高めていけます。

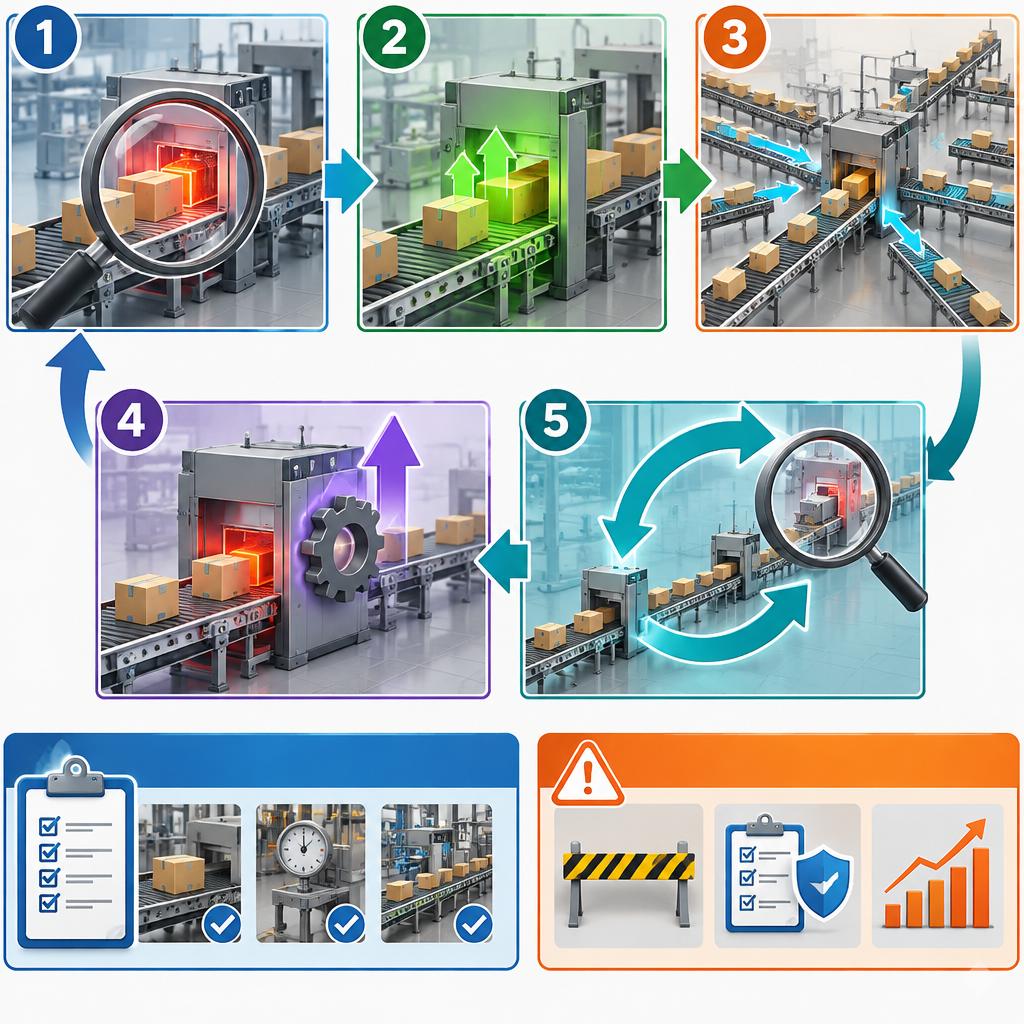
ボトルネックを解消するTOC理論の5ステップ
TOC理論では、会社全体の成果を高めるために、流れを制約しているボトルネックへ順序立てて働きかけます。大切なのは、目についた問題へ一斉に手をつけるのではなく、制約を見極め、効果を確かめながら次の段階へ進むことです。
最初のステップは、制約を見つけることです。仕掛品や在庫が積み上がっている場所、納期遅れが頻発する工程、特定の人や設備に仕事が集中している箇所などを確認します。工程ごとの処理量や待ち時間だけでなく、現場の担当者が感じている困りごとも聞き取り、実際の仕事の流れを追いながら、全体の成果を妨げている要因を見極めます。単に忙しそうな場所が制約とは限らないため、データと現場観察の両方から判断することが重要です。
次に、見つけた制約を最大限に活用します。制約となっている設備や人が、停止や手戻り、優先順位の混乱によって能力を十分に発揮できていない状態をなくします。たとえば、稼働前に必要な段取りや材料を整える、品質不良を後工程へ流さない、制約工程が本来の仕事に集中できるよう周辺業務を分担するといった工夫が考えられます。大きな投資をする前に、今ある能力を無駄なく使えているかを確かめましょう。
三つ目は、制約以外の工程や業務を制約に従わせることです。制約工程より前で必要以上に生産すると、仕掛品が増え、保管や移動、進捗確認に手間がかかります。制約の処理能力や順番に合わせて仕事を流し、制約工程が必要とするものを適切なタイミングで供給します。すべての工程を常にフル稼働させるのではなく、全体の流れを整えることがポイントです。現場には目的と運用ルールを共有し、仕事を止める判断が責められない環境をつくることも欠かせません。
四つ目に、制約の能力を高めます。活用の工夫だけでは需要に応えられない場合、作業方法の見直し、教育や技能の標準化、設備の改善、シフトや人員配置の変更などを検討します。改善策は、期待する効果だけでなく、品質、安全性、費用、ほかの工程への影響も確認したうえで実行します。施策を試した後は、処理量や納期、仕掛品の変化を確かめ、現場の声も踏まえて定着させます。
最後のステップは、新たな制約を探して繰り返すことです。一つのボトルネックが緩和されると、別の工程や承認、情報共有、人材配置などが次の制約として現れることがあります。改善前のやり方へ戻らないよう、定期的に流れを見直し、変化をチームで共有します。制約が移った後も以前の工程だけを改善し続けると、部分最適に戻ってしまうため、会社全体の成果を基準に次の対象を選びます。
5つのステップを進める際は、現場の実態を十分に確かめ、担当者を巻き込みながら、小さく試して効果を測ることが大切です。改善を上から一方的に指示するのではなく、なぜ取り組むのか、何を変えるのかを共有し、実行後の結果を一緒に振り返ります。こうしたサイクルを重ねることで、ボトルネック解消を一度きりの施策にせず、現場が自ら課題を見つけて改善を続ける力につなげられます。
改善を一度きりで終わらせない。現場に定着する仕組みづくり
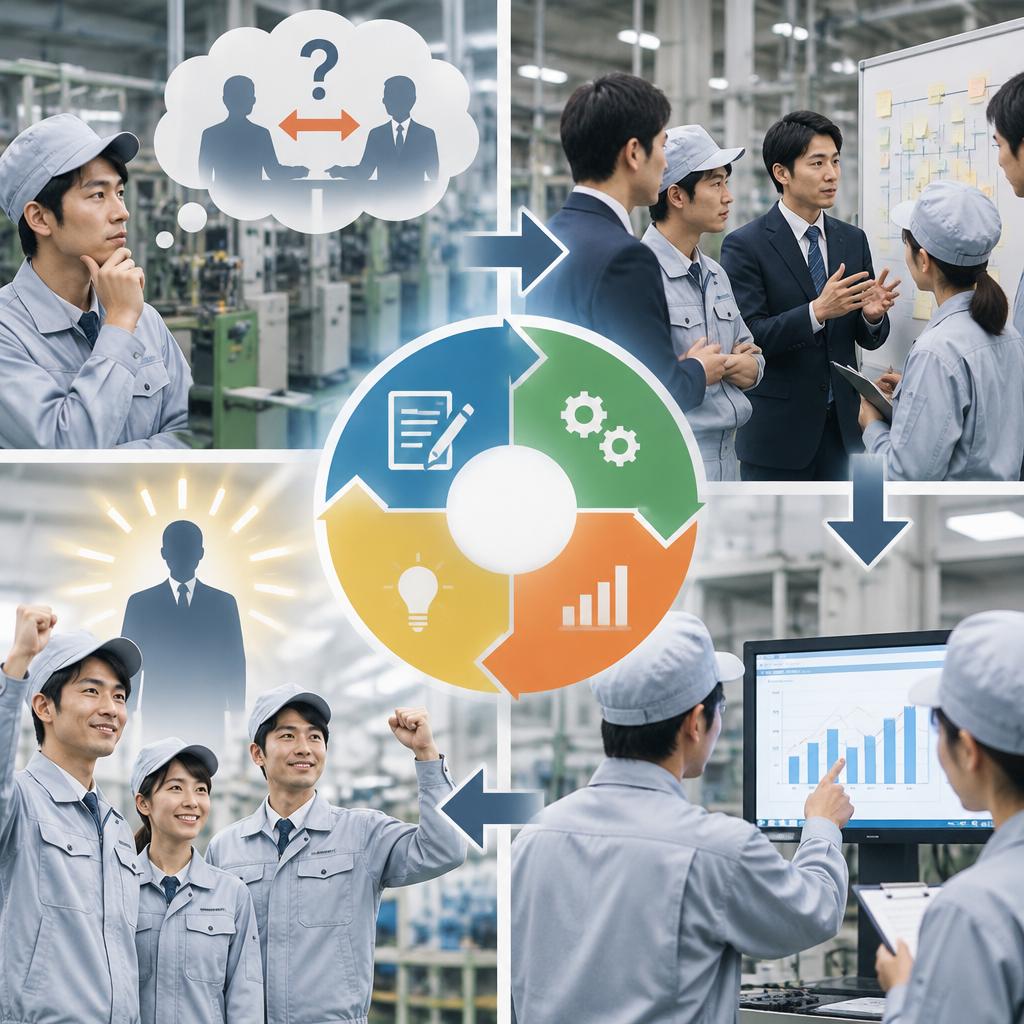
TOCの5ステップは、ボトルネックを見つけて一度改善すれば終わりではありません。導入時に大切なのは、経営側の見立てだけで制約を決めつけず、実際の作業やモノの流れを確認し、現場の声と照らし合わせることです。数字上は設備が制約に見えても、段取り替えや手待ち、情報伝達の遅れが原因となっている場合があります。現場に足を運び、工程ごとの滞留や停止の理由、作業者の負荷を確かめることで、改善すべき課題を具体化できます。
課題が見えたら、関係者と「何が流れを止めているのか」「何を変えれば全体の成果につながるのか」を共有します。改善の目的や優先順位が伝わらないまま施策だけを進めると、現場に余計な仕事が増えたと受け取られたり、部門ごとに異なる判断が生まれたりして、取り組みが停滞しかねません。現場の意見を聞き、実行可能な方法を一緒に考えることが、納得感と継続性につながります。
改善策は小さく実行し、結果を確かめながら調整します。制約工程の稼働状況や仕掛品の量、納期、手戻りなど、取り組みの目的に合った指標を決め、実施前後の変化を記録しましょう。期待した効果が出なければ、計画どおりに実行できたか、想定した原因が正しかったかを見直します。うまくいった工夫は標準化し、次の課題へ進む。このPDCAを現場の習慣にすることで、改善が一時的な活動で終わりにくくなります。
外部の支援に頼り続けるのではなく、現場リーダーやキーマンが自ら課題を見つけ、関係者を巻き込み、結果を検証できる体制を整えることも重要です。改善の進め方や判断の基準を共有し、役割を明確にすることで、組織の中に改善を続ける力が育ちます。TOCを成果につなげる鍵は、理論を当てはめることではなく、現場の実態に合わせて実行と検証を重ね、ボトルネックの変化に応じて次の制約を見つけ続けることです。
自社のボトルネックを一緒に見つけませんか?まずは課題をお聞かせください
生産性が上がらない、納期遅れが続いている、在庫が滞留している、特定の工程や担当者に負荷が集中しているなど、日々の業務で感じているお悩みはありませんか。TOC理論の5ステップは、会社全体の流れを止めている制約に目を向け、改善の順序を明確にするための考え方です。しかし、実際のボトルネックは数字や資料だけでは見えにくく、現場の動きや業務のつながりを確かめることで初めて明らかになることがあります。
US industry revolutionでは、経営者や幹部の方と現場に入り、経営上の目標と実際の業務の双方から課題を整理します。現状を確認し、関係者と認識を共有したうえで、制約を活かす工夫や工程間の連携、必要な能力向上など、実行可能な改善策を一緒に進めます。提案をして終わるのではなく、改善の効果を確かめ、必要に応じて見直しながら、PDCAを自社で回せる仕組みやキーマンの育成にも取り組みます。
「どこが流れを妨げているのか知りたい」「改善を始めたいが、何から手をつければよいかわからない」といった段階でもご相談いただけます。事前に詳しい資料をご用意いただく必要はありません。生産性や納期、在庫、業務の流れについて、現在感じていることや目指したい姿をお聞かせください。現場に根差した改善を通じて、会社全体の成果につながる変化と、自ら改善を続けられる組織づくりを支援します。まずはお気軽にお問い合わせください。
Contact お問い合わせ
このサイトはreCAPTCHAとGoogleによって保護されており、Googleの
プライバシーポリシー と
利用規約が適用されます。
Related
関連記事
-
 2026.10.17ボトルネックを見つけ、流れを変える。TOC理論の5ステップで、現場から成果を動かす。
-
 2026.10.17停滞を生むボトルネックを見極め、TOC理論の5ステップで現場から変える。改善が続く組織へ。
-
 2026.10.08生産革新の鍵はボトルネックを解消することにあり!
-
 2026.10.08ボトルネックを見極め、革新を加速する!
-
 2026.07.28リードタイム短縮の切り札!ボトルネックを見極めて、スムーズな工程を実現しよう
-
 2026.05.12未来の製造業を切り開くデジタル革新を!
-
 2026.09.08残業業務をゼロにする!工場の働き方改革成功事例
-
 2026.09.19無駄のない製造現場へ!7つの分類と改善法で見えなかった課題を紐解く
-
 2026.09.16「2028年版」経営革新計画の承認をサポートするプロフェッショナル
-
 2026.05.30企業の進化を加速させるAI導入の鍵
-
 2026.05.22持続可能な未来を築くための業務改革
-
 2026.05.22業務効率化の新常識を体験せよ!
-
 2026.05.24成果指標に基づく経営戦略の改善で競争力を強化しよう!
-
 2026.10.06技術とチーム力で実現する停滞ロス解消の生産革新
-
 2026.08.08属人化を解消し、チーム全体で知識を共有する新たなアプローチ
-
 2026.10.11生産革新を進め、組織の属人化を解消せよ!
-
 2026.10.11生産革新で属人化を解消する!
